Obróbka elektroerozyjna (EDM) w praktyce przemysłowej
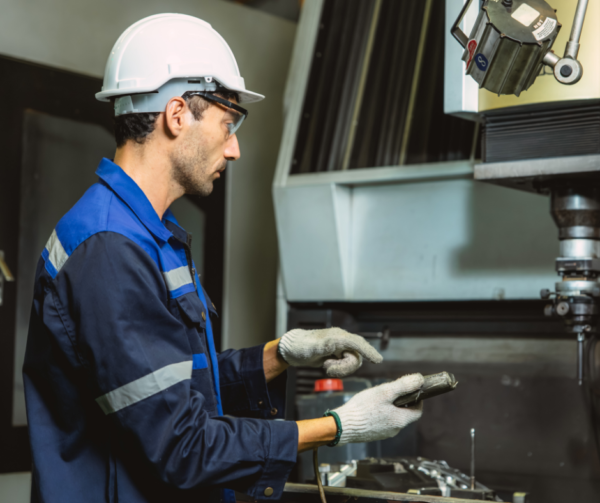
Współczesny przemysł precyzyjny stawia przed producentami zadania, których nie da się zrealizować konwencjonalnymi metodami skrawania. Elementy o skomplikowanej geometrii, ostrych krawędziach czy wykonane z bardzo twardych stopów wymagają technologii, która pozwala na obróbkę bez fizycznego kontaktu narzędzia z materiałem i pozwala obrabiać materiały o bardzo wysokiej twardości. Odpowiedzią na te potrzeby jest obróbka elektroerozyjna – metoda szeroko stosowana w narzędziowniach, przemyśle lotniczym czy motoryzacyjnym.
Spis treści
- Co to jest obróbka elektroerozyjna (EDM)?
- Proces obróbki elektroerozyjnej
- Rola płynu dielektrycznego
- Jakie materiały można obrabiać elektroerozyjnie?
- Elektrodrążenie wgłębne (EDM) a wycinanie drutowe (WEDM) – różnice
- Zastosowania obróbki elektroerozyjnej
- Podsumowanie
- Najczęściej zadawane pytania (FAQ)
Co to jest obróbka elektroerozyjna (EDM)?
Obróbka elektroerozyjna, znana też jako obróbka elektroiskrowa lub EDM (ang. Electrical Discharge Machining), to metoda kształtowania metali wykorzystująca zjawisko wyładowań elektrycznych zamiast mechanicznego skrawania. W odróżnieniu od tradycyjnego frezowania czy toczenia narzędzie w ogóle nie styka się z obrabianym materiałem – usuwanie metalu odbywa się dzięki serii bardzo krótkich iskier elektrycznych, które lokalnie topią i odparowują powierzchnię przedmiotu. Dzięki temu można wykonywać elementy o skomplikowanych kształtach, ostrych krawędziach i wysokiej precyzji, których obróbka mechaniczna często w ogóle by nie umożliwiła.
Proces obróbki elektroerozyjnej
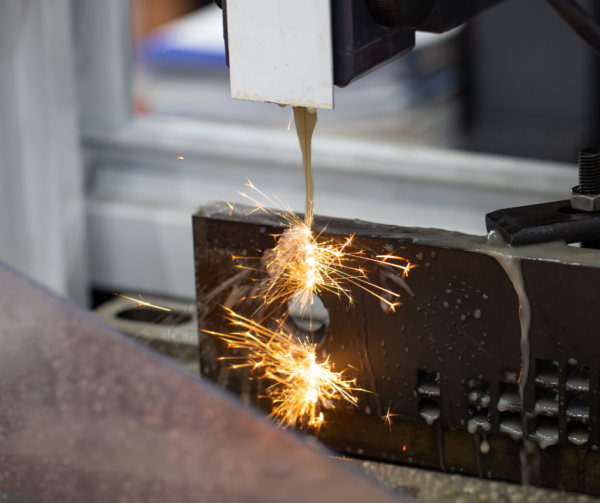
Proces opiera się na dwóch elektrodach: narzędziu (elektrodzie roboczej) oraz obrabianym przedmiotem, które są podłączone do źródła prądu. Elektrody nie dotykają się bezpośrednio – dzieli je niewielka szczelina wypełniona cieczą dielektryczną, czyli płynem, który w normalnych warunkach nie przewodzi prądu. Gdy napięcie między elektrodami osiąga odpowiednią wartość, dochodzi do przebicia dielektryka i powstania iskry elektrycznej. W miejscu wyładowania powstaje bardzo wysoka temperatura, powodująca lokalne stopienie i częściowe odparowanie materiału. Cykl ten jest powtarzany wielokrotnie, stopniowo usuwając materiał i nadając detalowi wymagany kształt oraz odpowiednią jakość powierzchni.
Rola płynu dielektrycznego
Ciecz dielektryczna pełni w procesie obróbki elektroiskrowej kilka istotnych funkcji jednocześnie. Po pierwsze, izoluje elektrody do momentu, gdy napięcie jest wystarczające do wywołania kontrolowanego wyładowania – dzięki temu możliwe jest kontrolowanie warunków, w których dochodzi do kolejnych wyładowań. Po drugie, płyn odprowadza ciepło powstające podczas wyładowań, chroniąc zarówno elektrodę, jak i obrabiany przedmiot przed nadmiernym nagrzaniem. Po trzecie, wypłukuje z obszaru obróbki drobiny stopionego metalu, które powstają w wyniku erozji – bez tego oczyszczania resztki materiału zakłócałyby kolejne wyładowania i obniżały precyzję procesu. W elektrodrążeniu wgłębnym często stosuje się specjalne oleje dielektryczne, natomiast w wycinaniu drutowym powszechnie wykorzystuje się wodę dejonizowaną. Dobór dielektryka zależy od rodzaju procesu i wymagań dotyczących obróbki.
Jakie materiały można obrabiać elektroerozyjnie?
Ponieważ proces opiera się na przewodnictwie elektrycznym, a nie na twardości materiału, metodą EDM można obrabiać materiały przewodzące prąd, niezależnie od ich wysokiej twardości czy wytrzymałości mechanicznej. Dotyczy to stali narzędziowych, stali hartowanych, stopów tytanu, stopów niklu, węglików spiekanych czy grafitu. To właśnie ta cecha czyni obróbkę elektroerozyjną tak wartościową w przypadku materiałów, które są bardzo twarde lub trudnoobrabialne mechanicznie – tam, gdzie konwencjonalne narzędzia skrawające szybko by się zużywały lub w ogóle nie poradziły sobie z materiałem, elektroerozja radzi sobie bez problemu, ponieważ nie wywiera na przedmiot żadnego nacisku mechanicznego.
Elektrodrążenie wgłębne (EDM) a wycinanie drutowe (WEDM) – różnice
W praktyce wyróżnia się dwie główne odmiany obróbki elektroerozyjnej, różniące się zarówno zastosowaniem, jak i sposobem realizacji procesu.
Elektrodrążenie wgłębne polega na zanurzeniu specjalnie ukształtowanej elektrody narzędziowej w cieczy dielektrycznej i stopniowym wgłębianiu jej w materiał. Kształt elektrody jest odpowiednio odwzorowany względem geometrii wykonywanego wgłębienia, z uwzględnieniem parametrów procesu i szczeliny roboczej. Ta metoda sprawdza się przy wykonywaniu skomplikowanych form wtryskowych, matryc, gniazd formujących oraz innych elementów o głębokich, nieregularnych kształtach, których nie da się uzyskać innymi metodami.
Wycinanie drutowe działa na innej zasadzie – zamiast ukształtowanej elektrody wykorzystuje się cienki drut, najczęściej mosiężny lub miedziany, który przesuwa się przez materiał wzdłuż zaprogramowanej trajektorii, usuwając materiał za pomocą wyładowań elektrycznych. Drut jest stale przesuwany, dzięki czemu strefa obróbki wykorzystuje kolejny odcinek elektrody. Ta metoda pozwala na wycinanie bardzo precyzyjnych, wąskich konturów, otworów oraz elementów o skomplikowanej geometrii, w tym tłoczników, szablonów czy elementów z wąskimi szczelinami.
Obie metody uzupełniają się wzajemnie – elektrodrążenie wgłębne stosuje się tam, gdzie potrzebny jest głęboki, przestrzenny kształt, natomiast wycinanie drutowe tam, gdzie liczy się precyzyjne wycinanie konturów i skomplikowanych kształtów.
Zastosowania obróbki elektroerozyjnej
Obróbka elektroerozyjna znajduje zastosowanie wszędzie tam, gdzie wymagana jest wysoka precyzja wykonania w połączeniu z trudnoobrabialnymi materiałami. Najczęściej wykorzystuje się ją w przemyśle narzędziowym – przy produkcji form wtryskowych do tworzyw sztucznych, matryc do tłoczenia i wykrawania oraz form odlewniczych. Duże znaczenie ma także w przemyśle lotniczym i motoryzacyjnym, gdzie stosuje się materiały o wysokiej wytrzymałości, takie jak stopy tytanu czy stale żaroodporne. EDM wykorzystywana jest również przy produkcji elementów medycznych, w tym implantów i precyzyjnych narzędzi chirurgicznych, a także w przemyśle elektronicznym, gdzie potrzebne są miniaturowe, dokładnie wykonane komponenty.
Podsumowanie
Obróbka elektroerozyjna to metoda, która dzięki wykorzystaniu wyładowań elektrycznych zamiast mechanicznego nacisku pozwala kształtować materiały niezależnie od ich twardości. Dzięki dwóm głównym wariantom – elektrodrążeniu wgłębnemu i wycinaniu drutowemu – możliwe jest wykonywanie zarówno skomplikowanych form przestrzennych, jak i precyzyjnych konturów płaskich. To właśnie ta wszechstronność, w połączeniu z wysoką dokładnością wykonania, sprawia, że metoda ta pozostaje ważnym rozwiązaniem w wielu gałęziach przemysłu wymagających najwyższej precyzji.
Najczęściej zadawane pytania (FAQ)
1. Czym jest obróbka elektroerozyjna?
Obróbka elektroerozyjna (EDM) to metoda obróbki materiałów przewodzących prąd, w której materiał jest usuwany za pomocą kontrolowanych wyładowań elektrycznych.
2. Czy obróbka EDM jest rodzajem obróbki CNC?
Nie, EDM i obróbka skrawaniem CNC to różne technologie. W CNC materiał jest usuwany mechanicznie za pomocą narzędzia, natomiast w EDM wykorzystuje się kontrolowane wyładowania elektryczne. Obie technologie mogą być sterowane numerycznie i stosowane uzupełniająco, zależnie od geometrii i wymagań dotyczących detalu.
3. Jakie materiały można obrabiać elektroerozyjnie?
Elektroerozja pozwala obrabiać materiały przewodzące prąd, m.in. stale narzędziowe, stale hartowane, stopy metali oraz węgliki spiekane. Dużą zaletą tej metody jest możliwość obróbki materiałów o wysokiej twardości.
4. Czym różni się elektrodrążenie od wycinania drutowego?
W elektrodrążeniu wgłębnym kształt elektrody jest odwzorowywany w obrabianym materiale. Wycinanie drutowe (WEDM) wykorzystuje cienki drut jako elektrodę i służy przede wszystkim do wycinania precyzyjnych konturów.
5. Do czego służy płyn dielektryczny w obróbce EDM?
Płyn dielektryczny umożliwia kontrolowany przebieg wyładowań elektrycznych między elektrodą a obrabianym detalem. Pomaga również odprowadzać produkty erozji i wpływa na stabilność oraz jakość procesu.
6. Jak dobrać płyn do obróbki elektroerozyjnej?
Dobór płynu zależy m.in. od rodzaju procesu EDM, obrabianego materiału, parametrów obróbki oraz oczekiwanej jakości powierzchni. Warto uwzględnić również wymagania dotyczące filtracji i trwałości płynu.